砂纸与砂带:植砂均匀比磨料标号更要紧
涂附磨具把磨粒粘在基材上,砂面只有薄薄一层。这一层分布得均不均匀,比磨料标多少号更早决定工件表面长什么样。
一、砂带和砂纸的工况并不一样
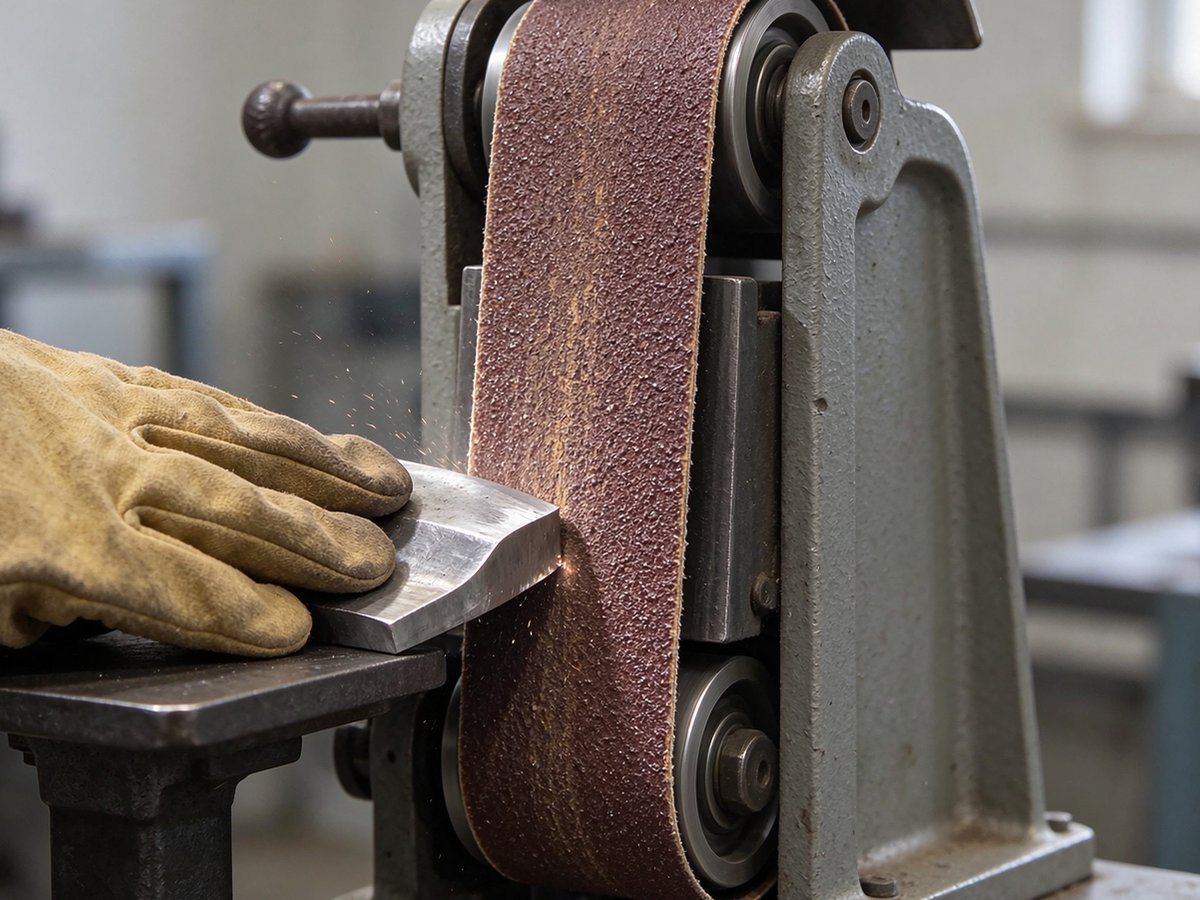
砂带多在机台上连续跑,线速度稳定、接触压强由压轮或接触轮决定,磨粒受的是持续摩擦;砂纸、砂布多用于手工或小机具,压力靠人给,波动大。前者更怕砂面局部堆积导致周期性纹路,后者更怕磨粒过早脱落、砂面很快变秃。
基材也分纸、布、薄膜几类,厚薄与柔韧性不同,能承受的磨粒尺寸和植砂密度也不同。选号之前,先把「这张砂面贴在什么基材上、走什么设备」问清楚。
二、按工序选 P 号
涂附磨具走的是 P 标记体系,与固结磨具的 F 号不是同一套。P60-P80 多用于去余量、去旧漆与粗磨;P100-P120 落在中间修整;P150-P180 收表面、为后续涂装或抛光做准备。号越大越细,但相邻号的粒径差比粗号段小,逐级过渡才有意义。
跨两级以上跳号,前道划痕留在砂面带来的沟纹底部,后面再细的号也只是把表面磨亮,纹路还在。压缩工序前,先在前道把表面收匀。
三、来料要控住三样
一是粒形,棱角均匀、不过圆,静电植砂时才能立得住、朝向一致;二是细粉与团聚,细粉多了会成团粘在砂面,形成局部堆积;三是粒度组成,粗端颗粒会在工件上划出偶发深痕。这三项比「主含量多少」更直接地反映在砂面上。
F 砂与 P 砂的粒径要求不同,同号不能直接互换。用固结磨具的 F 砂替 P 砂投到砂带线上,常见结果就是植砂不匀、砂面出现条道,这部分在知识栏目里另有专文,这里不展开。
四、砂面出了纹路先查哪几处
规律性深划痕,先查来料粗端颗粒与砂面是否有硬块;成片浅条纹,查植砂密度与基材涂胶是否均匀;局部磨秃,查磨粒把持力与粒形偏圆。多数情况先在这三处里能找到原因,不必一上来就换磨料供应商。
还要注意机台因素:接触轮磨损、张紧力波动、砂带跑偏,都会在工件上留下类似「料不好」的纹路。把料与设备分开验证,比同时改两边省时间。
五、批量供货看的是批次一致
砂带线一旦调顺,更怕的不是某一批指标略低,而是批与批之间粒形和粒度组成漂移。同厂同工艺供货、随批附检测数据、留样复检,能把这种波动追到具体批次。号段、检测方法与验收口径在下单前写定,比事后拿两卷砂带互相比更可靠。
一卷砂带从上线到换卷,建议把使用时长、加工件数与表面状态按卷记录。积累几卷之后,就能分出是砂面本身衰减,还是机台参数在漂,供应商与设备方各该查哪一段也说得清。
P 号为常规起点,实际按基材、设备与目标表面试样确认,粒径口径以双方约定的检测方法为准。
相关产品与栏目
常见问题
P80 能拿 F80 顶吗?
不建议。两者分属涂附与固结两套体系,同号的粒径要求不同,互换会让植砂密度与砂面状态偏离设计值。
砂带出现规律深划痕,先换料吗?
先查来料粗端颗粒、砂面硬块,再查接触轮与张紧力。设备与料分开验证,通常比直接换料更快定位。
细号是不是越细表面越好?
要逐级过渡。跳号留下前道沟纹,再细的号也只是磨亮表面,纹路消不掉,还容易把砂面堵死。