陶瓷结合剂砂轮:保形与耐热决定选料
外圆磨、平面精磨、成形修形这些工序,磨具的形状误差会直接复制到工件上。选白刚玉还是棕刚玉、用哪一段 F 号,都得先从「砂轮要保住形」这件事说起。
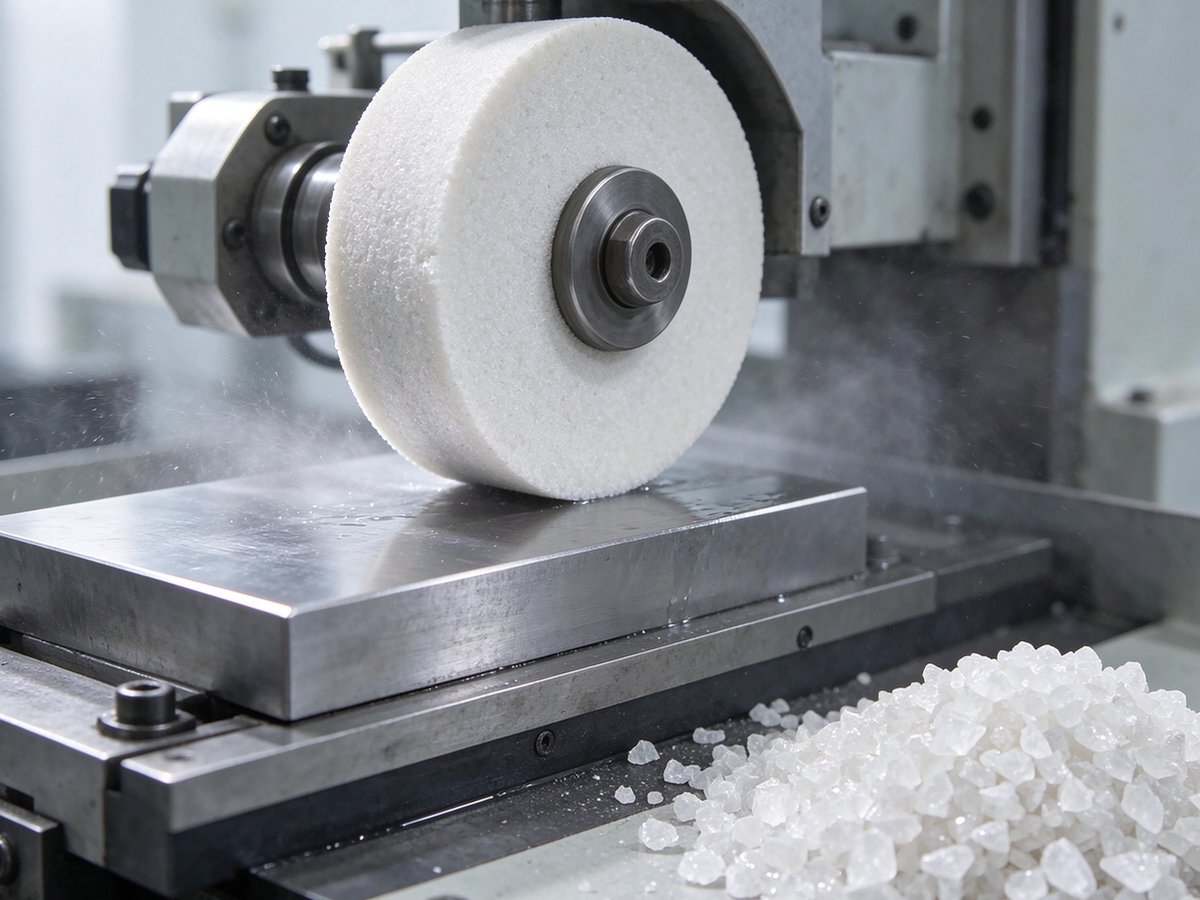
一、保形要求从哪来
陶瓷结合剂烧成后形成刚性骨架,型面保持得住,受磨削热影响小,气孔结构也便于冷却液进入磨削区。代价是脆:遇到突然冲击或侧向力,不像树脂那样能缓冲。设备刚性、装夹稳定性与工件表面是否断续,必须在选砂轮前就确认。
这类砂轮对修整也敏感。修整不到位,砂轮型面的误差会原样带到工件;修得过狠又白耗砂轮。把修整间隔和每次的修整量记下来,比凭手感判断更靠得住。
二、白刚玉为什么常配这一体系
白刚玉以铝氧粉熔炼,Al₂O₃≥99%,硬度高、自锐性好,磨粒磨钝到一定程度会沿解理面崩出新刃,砂轮不容易钝化打滑。淬火钢、合金钢精磨怕的就是磨钝后挤压摩擦发热,这条性质正好对上。
代价是磨耗偏快。要求长时间重负荷粗磨时,棕刚玉一级的韧性更划算;但那类活通常也不在陶瓷精磨砂轮上做。选型是工序适配,不是按价格排队。
三、F46-F120 怎么分段
F46-F60 多用于通用磨削与半精磨,兼顾切削量与表面;F80-F120 落在精磨,负责把尺寸和粗糙度收稳。要求更细的表面,会继续往 F150-F220 或微粉过渡,但每道之间要逐级收细,跨两级跳号,前道划痕往往消不掉。
号段还与磨具硬度档联动。把持过紧,磨钝的磨粒不脱落,发热先上来;把持过松,磨粒还没发挥作用就被拔掉,砂轮失去形状。同一批料换一档硬度,表现变化可能比换料还明显。
四、烧成时为什么要盯杂质
陶瓷砂轮要经高温烧成,来料里的铁质、磁性物与杂质可能在砂面形成斑点、色差或局部熔物,浅色砂轮尤其明显。化学成分与磁性物指标随批提供,是这类订单比单价更该先谈的部分。
粒度组成同样影响砂面均匀性。细粉偏多会堵气孔,粗端颗粒则可能在精磨表面留下偶发深划痕。下单前把号、检测方法、细粉与粗粒限制写进验收口径,比事后挑批次省事。
五、试磨验收看什么
建议记四项:主轴负载或磨削力、两次修整之间的加工件数、工件表面粗糙度、砂轮单件磨耗;做型面磨削再加一项型面复检结果。号段、磨料批次与设备参数先固定,只改一个变量,试出来的差异才能归因。
出现回火色或亮斑,先查磨具硬度、进给与冷却,再查粒度是否过细,最后才考虑换料。多数发热不是磨料本身的问题。
来厂验货时可一并看分级与检测环节:粒度样的取样方式、检测仪器口径、留样保存周期,这些决定日后出现批次争议时能不能查得清。试样阶段把口径定下来,比批量之后再补谈省事。
号段与指标为常规起点,按工件材料、设备刚性与目标表面试磨确认,检测数据以随批检测单为准。
相关产品与栏目
常见问题
陶瓷砂轮一定比树脂砂轮精密吗?
陶瓷保形与耐热占优,适合尺寸型面要求高的工序;但设备刚性、修整水平和硬度档同样决定结果,不能只看结合剂类型。
精磨出现烧伤就换更细的号?
常常相反。细号容屑空间小、易堵塞,摩擦热更重。先查硬度档、进给与冷却,再动粒度。
白刚玉纯度高,是不是所有工序都该用它?
不是。怕烧伤的精磨适合白刚玉;重负荷粗磨更看重抗破碎,棕刚玉的韧性反而合适。