研磨石与油石:粗细级配怎么定切削与表面
油石看起来是一块整料,其实是磨粒、结合剂与气孔配出来的。手感偏软还是偏硬、切削快不快、留下什么纹路,主要由级配决定,而不是单看用了多细的微粉。
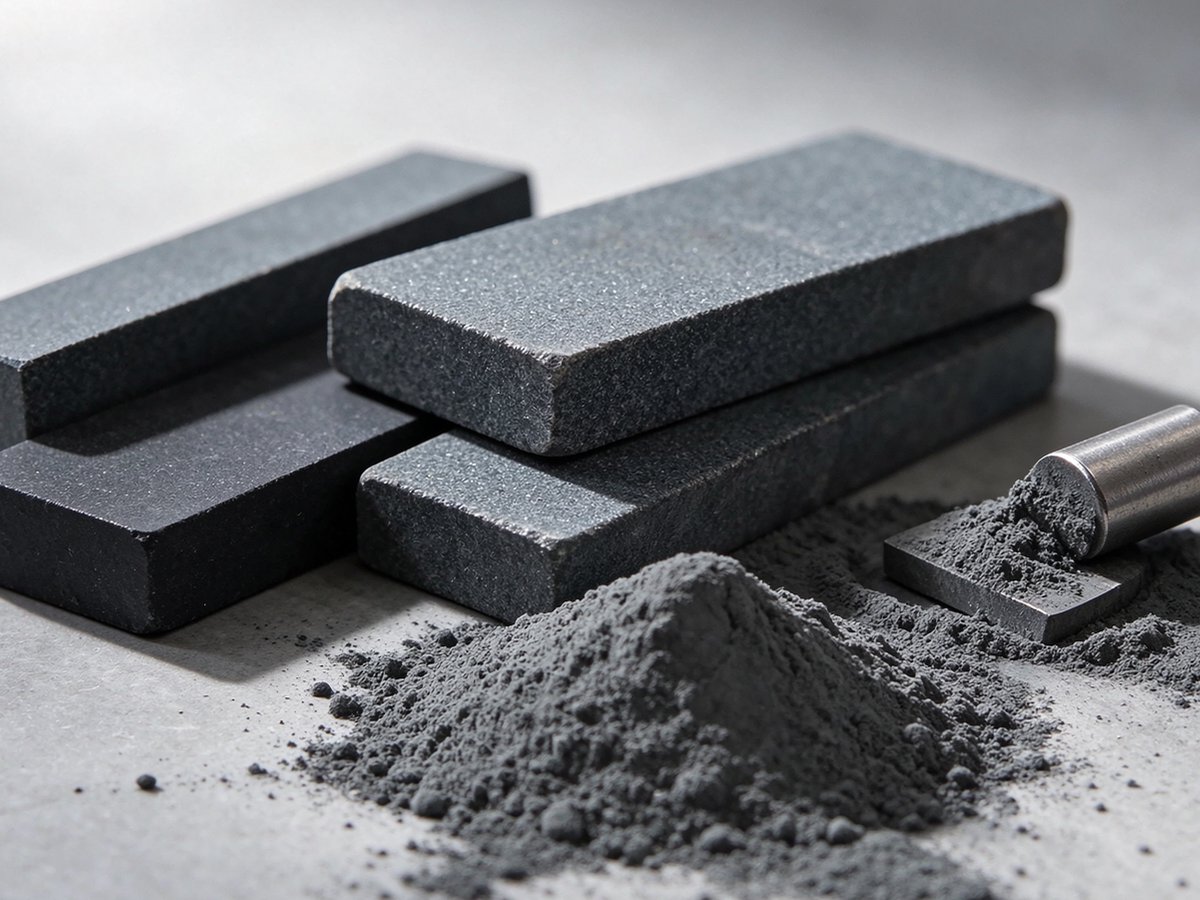
一、油石磨的是形状,也是表面
研磨石、油石常用于去毛刺、倒角、修刃、珩磨与手工修整,既要去掉一点材料,又不能把工件形状带偏。磨粒太粗,切削快但划痕深;太细,表面光亮却不下肉,还容易打滑发热。中间那条线,靠粗细搭配找。
结合剂与气孔同样参与:把持得松,磨粒掉得快,油石消耗大;把持得紧,磨钝后不脱落,手感变滑。选料前先明确这块油石是拿来去量,还是拿来收表面。
研磨液也会改变结果:带润滑与清洗作用,能把磨屑及时带走,油石不易堵塞;干磨时同样配方会更热、更容易打滑。试制时把「加不加液、加什么液」一并固定,否则两组数据没法比。
二、微粉与粗号怎么配
常见做法是用粗号搭骨架、承担主要切削量,再掺入微粉填隙、把表面纹路收细。粗号比例高,油石切削利落但表面偏粗;微粉比例高,表面细腻但效率下降、易堵塞。比例没有通用值,按工件材料、压力与是否加研磨液试出来。
级配还要看粒度组成是否稳定。同一配方下,某一批细粉偏多,油石就会偏硬偏滑;粗端偏多则出现偶发深痕。把粒度组成与检测方法写进验收口径,比只写一个「F320」有用。
三、F230-F400 的常见位置
这一段微粉常用于研磨石、油石的细组分与抛光前道:F230-F280 偏向切削与修整,F320-F400 偏向收表面。要求更细的镜面效果,会继续往 W 号微粉过渡,但那是另一套号制,换算要确认对应标准,别按 F 号顺推。
棕刚玉微粉在这个区间性价比较好,缺点是显色。白色油石、浅色制品、后续要上浅色涂层或抛光蜡的工件,用它会带底色,这类活通常改选白刚玉微粉。
四、试制时别同时改两项
做级配对比,先把结合剂、成型压力与工况固定,只调粗细比例。每组记四项:单位时间去除量、油石磨耗、工件表面粗糙度、手感是否打滑。只看「磨得亮不亮」,容易把切削量丢了还以为配方更细更好。
试出来的比例要连同来料批号存档。批量生产时若手感变化,先比对粒度组成与批次检测数据,再考虑重新调配。工件材料也要单列:铸铁、淬火钢、有色金属对切削与堵塞的反应不同,同一块油石换个材料,合适级配可能要重调,别把一次试用的结论推到全部订单。
五、批量供货与拼配
粗号与微粉分向两家采购,常出现两批料粒形与纯度不一致,级配调好了也稳不住。同厂按配方比例拼配、整批发货,能少一道自己混料的环节,出了问题也能追到同一批次。号段与指标随订单确认,检测数据随批提供。
号段与比例为常规起点,按工件材料、压力与目标表面试样确认。
相关产品与栏目
常见问题
油石越细越好用吗?
不是。细号下肉慢、易打滑发热,去毛刺与倒角仍需要粗号承担切削,靠级配找平衡。
棕刚玉微粉能用在白色油石上吗?
不建议。棕刚玉显色,浅色制品会带底色,这类活改选白刚玉微粉更稳。
F400 之后能直接顺推到 W 号吗?
不能按号顺推。W 号是另一套微粉号制,换算前先确认对应标准与实际粒径区间。