树脂结合剂砂轮:从抗冲击要求倒推磨料与号段
这类磨具多在载荷波动大的设备上干活,磨粒被拔出来比磨钝更常见。选料的起点因此不是「哪支更锋利」,而是磨粒能不能扛住冲击、又不至于钝在砂面上打滑。
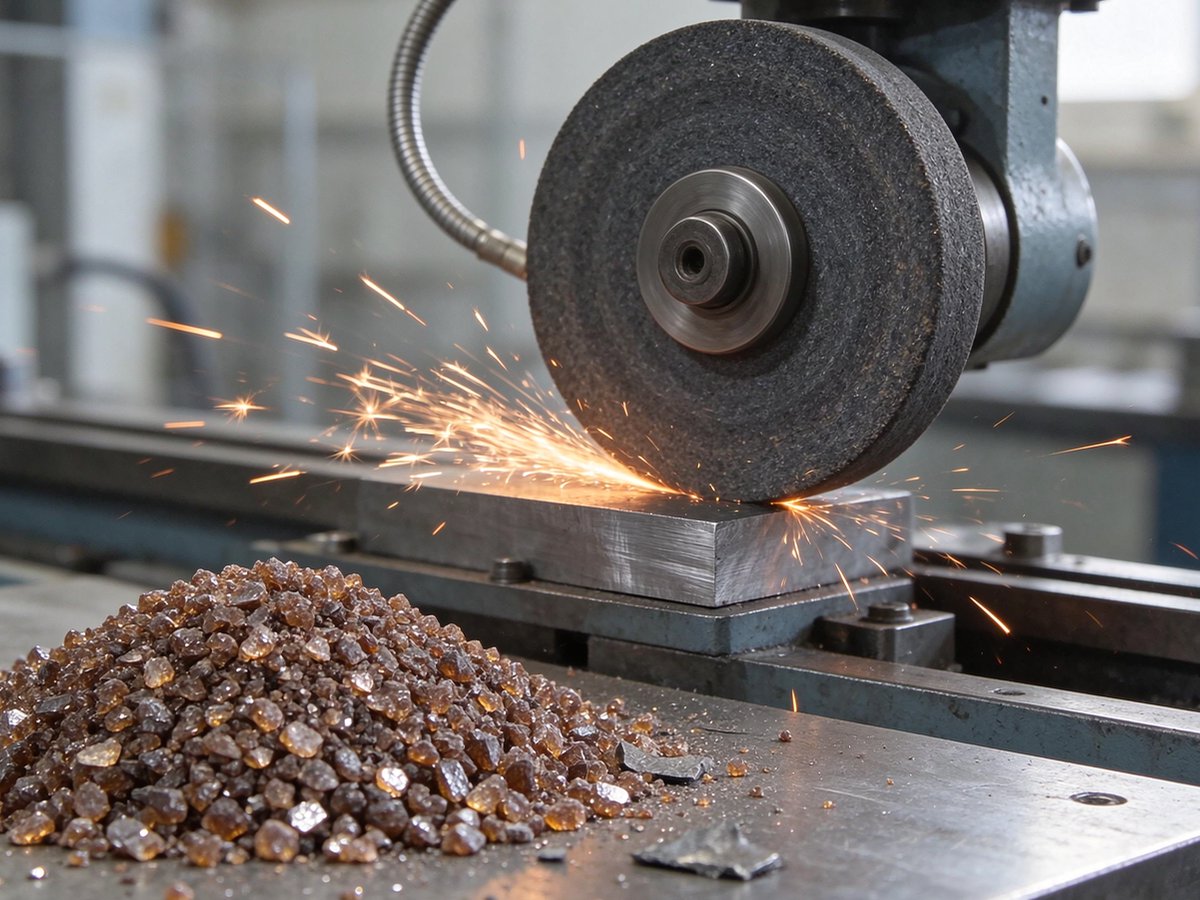
一、树脂砂轮受的是什么力
树脂结合剂有弹性,能吸收断续切削带来的冲击,所以粗磨、去毛刺、切割和手持打磨常用它。工件表面有沟槽、台阶、焊缝时,磨粒切入切出频繁,受力方向也在变;这时韧性不足的磨料容易整颗碎裂脱落,砂面很快露出结合剂,切削能力掉得比磨钝还快。
还有一项约束是温度。树脂体系不耐久高温,砂轮一旦打滑发热,结合剂会先老化,问题就不再是换细号能解决的。所以配方要同时顾着「磨得动」和「别发热」,两者靠磨料、号段、硬度档一起定。
二、为什么常以棕刚玉为主
棕刚玉由铝土矿还原熔炼,Al₂O₃ 常见 94%-96%,含少量 TiO₂,韧性足、抗破碎,正好对上这类工况。一级、A 级、B 级按主含量与杂质分档,磨具厂按工件材料和磨削负荷选档,比一律用高等级更经济。
白刚玉硬度高、自锐快,更适合怕烧伤的精磨;放到重负荷粗磨里,磨耗会明显上去。这不是档次高低,是「抗破碎」与「崩新刃」两种行为的取舍。
三、F24-F60 怎么按工序分
去余量、去毛刺、粗磨常从 F24-F36 起手,要先有切削量;中负荷磨削与通用砂轮多落在 F46-F60,效率与表面比较平衡。再往细走,容屑空间变小、砂面容易堵塞,摩擦热上来,反而与树脂体系的耐热窗口相冲。
号段只是起点。工件硬度高、砂轮直径大、进给量大时往粗退一号;表面要求细、余量小时往细进一号,但别跨两级以上跳号,前道划痕会留在表面上。
四、薄片与切割片看粒度集中度
切割片、磨片做得薄,靠的是结合剂韧性加稳定的砂面结构。来料里若混入偏粗颗粒,切下去会出现局部冲击集中;细粉偏多则砂面发闷、切削变钝。同样标 F46,粒度组成集中与分散的两批料,试切手感和片子的寿命波动都能感觉出来。
所以这类订单除了写号,还要约定粒度组成的粗端与细粉限制,以及检测方法。筛分、激光、沉降的口径不同,前后批次用同一种方法测,数据才可比。
五、试制到批量之间差一份记录
做配方对比时先固定号段、磨料批次与设备参数,只改一个变量。每组至少记四项:主轴负载或磨削力、单件磨耗、加工件数、工件表面状态,有条件再补一项修整或换片间隔。只看「切得快不快」,容易把砂轮消耗和停机换片这些不写在料价里的成本漏掉。
批量供货时把来料批号一起存档。同一配方后来寿命波动,先比对批次检测数据与粒度记录,比直接改配方省事。
号段与分档为常规起点,实际按设备、工件材料与目标表面试磨确认,指标随订单约定。
相关产品与栏目
常见问题
树脂砂轮能用白刚玉吗?
可以,但要看工序。白刚玉自锐快、怕烧伤的精磨更合适;重负荷粗磨与切割片更看重抗破碎,棕刚玉通常更稳。
号段能不能直接用到 F80 做精磨?
树脂体系往细号走容易堵塞发热。若表面确实要求细,先降进给、改硬度档并确认冷却,再考虑细号,别一次跨两级。
一级料一定比 A 级耐用吗?
不一定。主含量与杂质影响硬度和耐用度,但磨具硬度档、结合剂与工况同样决定寿命,按工况选档比一律用高等级经济。