静电植砂对磨料有什么要求:粒形、粒度集中度与 P 砂标记
结论:涂附磨具挑料,看的是粒形、粒度集中度和细粉含量,不只是号段。砂纸、砂布、砂带靠静电植砂把磨粒单层立在基材上,磨粒能不能立住、排得匀不匀,直接决定砂面是否锋利、会不会留下规律纹路。
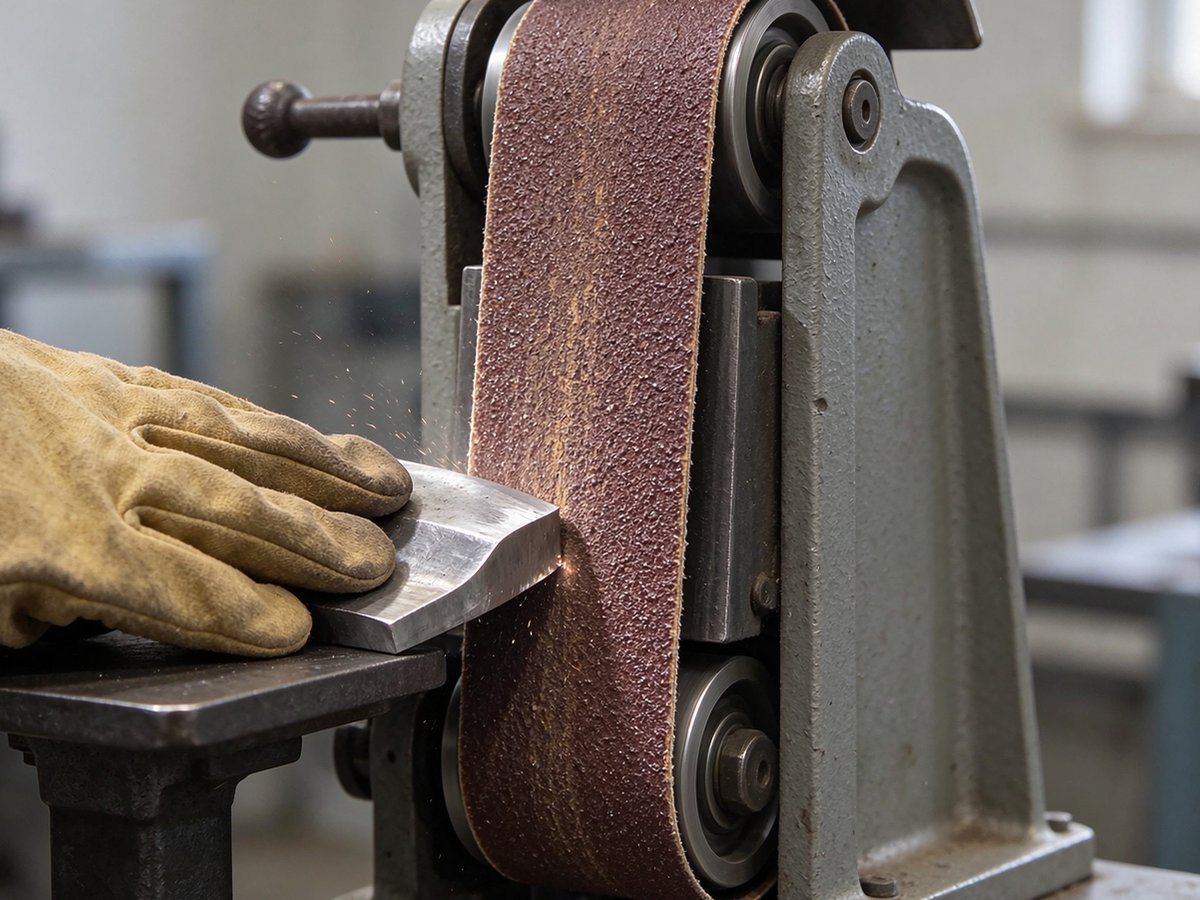
不少砂面问题最后都追到来料:号段没错,但粒形偏圆、细粉偏多,或者误用了固结磨具的 F 砂。这几类问题在成品上表现相似,处理方向却完全不同。
静电植砂这道工序在做什么
基材涂胶后进入高压静电场,磨粒被极化、沿电场方向竖起并落向胶层。长径比合适的磨粒更容易立起来,尖端朝外,形成一层近似单层的切削刃;等轴状或者过圆的颗粒则容易躺倒,砂面高度不齐。随后经预干、固化,磨粒被胶层固定,再进入复胶与熟化。
这道工序对来料的基本要求因此很具体:颗粒要有足够棱角、同一号段里粒径要集中、不能夹带明显超细粉。任何一项偏了,静电场里就很难排出均匀的砂面。
三条来料要求
粒形。带棱角、长径比适中的颗粒更易定向站立,切削刃也锋利;过于圆整的颗粒躺倒后接触面积大,切削变钝、摩擦热上升。研磨石、油石一类固结磨具可以用等轴状料,涂附磨具不行。
粒度集中度。同一号段里粒径分布越集中,砂面高度越整齐,磨削纹路越均匀。分布过宽时,粗粒先接触工件、细粒悬空,砂面很快出现局部磨损与划痕深浅不一。P60-P180 这一段是涂附磨具常用区间,尤其吃集中度。
细粉与团聚。夹带的超细粉会浮在胶层表面、堵住粒间空隙,植砂密度下降;受潮结团的料还会造成局部堆积。来料若存放条件不稳定,投料前过一遍筛、看一下流动性,比事后调静电参数省事。
F 砂与 P 砂为什么不能互换
这是两套标记体系:F 砂面向固结磨具,P 砂面向涂附磨具。同样标「80 号」,两者的中位粒径并不相同,粒度分布的宽窄要求也不一样。把 F80 当 P80 投进静电植砂,粒径偏粗偏宽,砂面高度不齐、植砂密度失控,磨削时容易留下明显纹路。
反过来说,选型指南里强调「先分 F 砂与 P 砂」不是流程上的讲究,而是因为后续所有号段判断都建立在这套标记体系上。标记体系选错,后面按号段调参数只会越调越偏。
现场判据
看砂面外观。迎光斜看,均匀的细密反光说明植砂密度与定向比较一致;出现片状发亮或者斑驳空缺,多半是细粉、团聚或粒度分布过宽。
看磨削纹路。规律性深划痕通常对应个别粗粒或局部堆积;整体发闷、切削无力,则更像是粒形偏圆、尖端没立起来。
看脱砂。刚上机就大量掉砂,先查胶层固化与植砂密度,再回来核对来料粒形。把脱砂一律归到「磨料不行」,容易漏掉工序本身的问题。
与固结磨具用料的差别
砂轮、切割片用 F 砂,重点在磨粒破碎行为、结合剂把持力和烧成表现;涂附磨具用 P 砂,重点在粒形定向与粒度集中度。同为棕刚玉,两条线的筛分控制和检验侧重点并不一样。同一批料想两边通用,最好先确认检测单上的标记体系与粒度分布口径。
下单时的验收项
把标记体系(F 还是 P)、号段、粒度分布上下限、细粉含量与粒形要求写进订单,并约定检测方法与留样方式。样袋先做小批上机验证,看砂面外观与磨削纹路,再谈批量。常规号段样袋 1-2 天可寄出,特殊号段需要备样时间。
如果同一配方要在多条砂带线上用,建议把来料批号也记进生产记录。砂面表现出现波动时,能先分清是料变了还是设备参数变了。
相关产品
延伸阅读
常见问题
F80 能当 P80 用吗?
不能。两套标记体系的中位粒径与分布要求不同,混用会造成植砂不匀、砂面高度不齐,磨削纹路明显。
砂带磨削有规律深划痕,先查哪里?
先看砂面有没有个别粗粒或局部堆积,再核对来料粒度集中度与细粉含量,最后才调设备参数。
粒形偏圆会有什么表现?
磨粒不易沿电场方向立起,尖端朝外的比例下降,砂面切削变钝、摩擦热上升,整体磨削无力。