喷砂与表面处理:按基材选料,别只看单价
喷砂看起来只是把料打出去,选错料的代价却常常在几周后才出现——不锈钢表面泛出锈点,或者碳钢件的锚纹怎么打都不够深。先把基材说清楚,比先比每吨报价有用。
一、基材决定能不能带铁
不锈钢、铝件、有色金属件表面对铁质残留敏感。含铁磨料打上去,碎屑嵌进表层,遇到潮湿环境就容易从这些点开始返锈,后续涂装也盖不住。这类工件通常选白刚玉砂,Al₂O₃≥99%,不含铁,喷后表面干净。
碳钢、铸件与普通结构件没有这项约束,棕刚玉的韧性与可回用性更符合成本考虑。同一家厂同时备两种料时,仓储、回收、筛分要分开走,混料之后再想分清就难了。两种料的包装标识与堆放区域也要分开,碳钢线回收的料混进不锈钢线的料桶,前面关于铁质残留的考虑就等于白做了。
二、号段按目标表面分
粗号切削量大、留下的轮廓起伏明显,适合厚锈层与要求粗糙锚纹的工件;细号表面更均匀,适合薄板、外观件和涂装前要求细锚纹的场合。喷砂行业常用「目」报号,与磨具的 F 号不是一套写法,看图纸时先确认对应粒径区间再报价。
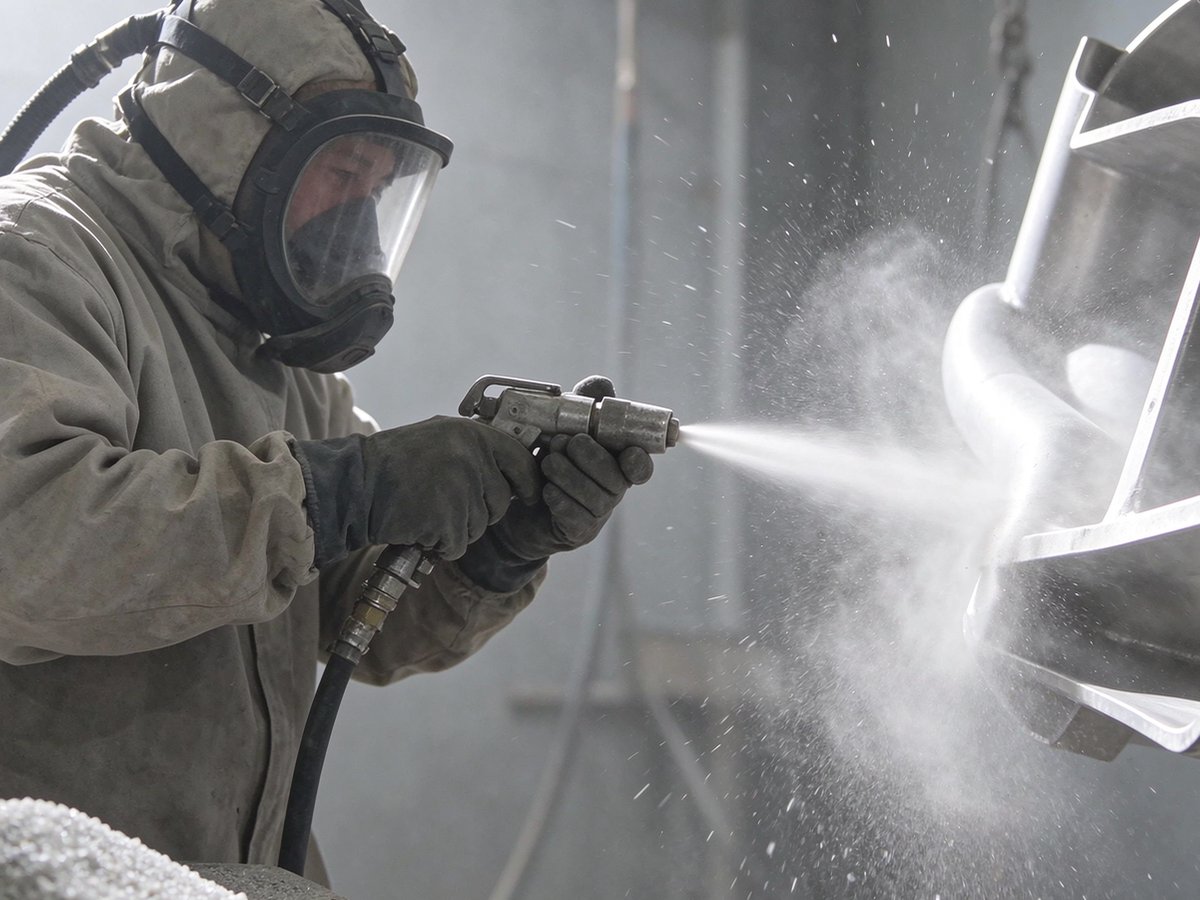
号段还要配合气压、喷嘴距离与走枪速度一起定。薄壁件怕变形,宁可降压力、多走几遍,也别一次打到位;这些是起点值,先用同材质废板试喷一小片再铺开。
三、回用能摊成本,也会改变粒度组成
棕刚玉喷砂料可以回用,这是它比一次性磨料划算的地方。但每循环一次就碎一批,细粉与粉尘累积,切削效率往下走,锚纹也会变浅。按班次筛分、补进新料,把粒度组成维持在一个区间里,比等效果明显变差再整批换要稳。
回收料里的粉尘与工件碎屑要清干净,否则下一件喷出来的是一层浮灰,附着力问题往往到后期才暴露。清灰、筛分与补料的节奏,建议写进现场作业要求。
四、白刚玉喷后表面怎么验
外观件看整体是否均匀、有没有局部过喷或漏喷;要涂装的看锚纹深浅是否一致;不锈钢件还要留意有没有外来铁质污染。拿同一块试板定好参数,再把这个参数固定到批量,比每件凭手感调枪稳。
喷完的表面活化程度高,潮湿环境里返锈快。首道工序之间的间隔按现场工艺要求执行,一旦返锈就得重新处理,不能直接盖涂层。试板宜与批量工件同材质、同厚度,留在现场做对照;表面状态靠肉眼容易看疲,拿试板一比,锚纹深浅与均匀度的偏差更直观。
五、批量供货的批次追溯
喷砂料用量大、回用次数多,批与批之间粒度组成漂移会直接反映到锚纹深度上。同厂同工艺供货、随批附粒度与化学成分数据、留样复检,能把波动追到具体批次。包装、装卸与长途运输也可能让颗粒再破碎,到货复检时把取样方式一起约定。
号段与参数为常规起点,按基材、板厚、设备与验收标准试喷确认。
相关产品与栏目
常见问题
不锈钢喷砂能用棕刚玉吗?
一般不推荐。铁质残留嵌进表层后容易返锈,这类工件多用不含铁的白刚玉砂。
回用砂能一直补新料用下去吗?
要按班次筛分。细粉累积到一定程度,补新料也拉不回切削效率,整批更换反而更省。
目数和 F 号能直接换算吗?
不能随口换算。两套写法对应的粒径区间与标准不同,先确认实际区间再谈能不能替代。