切割片与磨片:切削效率与寿命怎么一起看
切片做得薄,磨料层却要在高速、断续、带侧向力的条件下持续切削。只把注意力放在「切得快不快」,容易漏掉片子消耗和换片停机这两笔成本。
一、薄片受的是侧向力
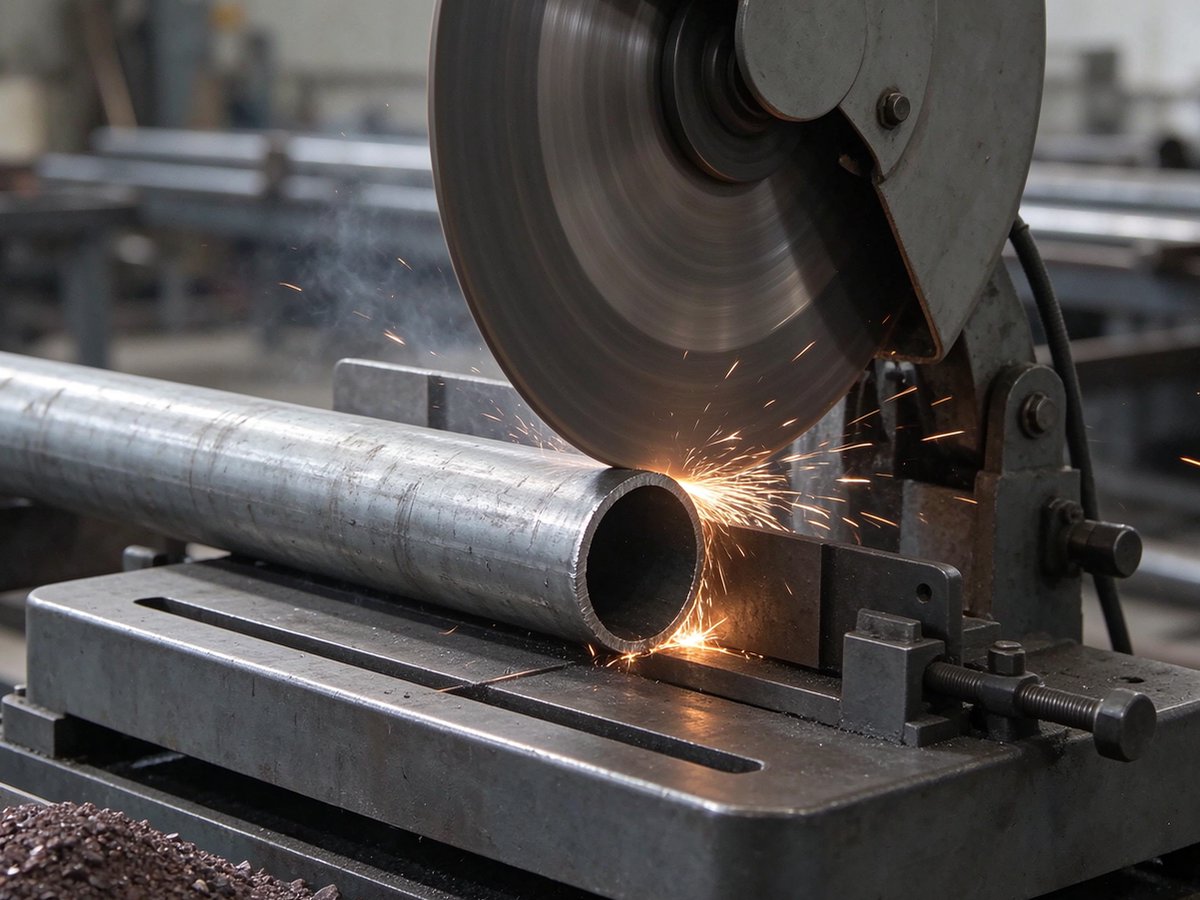
切割时砂轮片两侧几乎不受支撑,工件夹持稍偏、进给稍猛,侧向力就上来了。磨粒若太脆,冲击下整颗脱落,砂面很快露出结合剂;结合剂韧性不足,片子则容易开裂。这也是薄片切割普遍走树脂体系的原因——它靠弹性把冲击吃掉一部分。
磨片、打磨片还多一层断续切削:焊缝、边角、台阶让磨粒反复切入切出。工况越不连续,越要看磨粒抗破碎的能力,而不是单看硬度数值。
二、F30-F60 为什么是常见起点
F30-F46 切削量足,适合厚料切割与快速去余量;F60 表面更匀,适合要求切口平整或余量不大的活。这个区间在效率与片子寿命之间比较平衡。往粗走,切口粗糙、片子振动明显;往细走,容屑空间小、摩擦热上来,树脂结合剂先受不了。
号段还要跟着片径、线速度和工件材质走。切不锈钢与切普通碳钢,对磨料脆性和铁质残留的考虑并不相同,别把一张号段表套到所有订单上。
三、粒度集中度比平均粒径更要紧
同样标 F46,一批颗粒集中在中位径附近,另一批粗细两端都偏多,做出来的片子表现会不一样:偏粗颗粒造成局部冲击集中,细粉偏多则砂面发闷、切削变钝。切片这种薄而高速的磨具,对这类波动比厚砂轮更敏感。
所以订单里除了粒度号,还应写清允许的粒度组成、粗端与细粉限制,以及用筛分还是激光法检测。前后批次用同一方法测,比较才有意义。
四、一级与 A 级怎么分档用
棕刚玉按主含量与杂质分一级、A 级、B 级。要求切口干净、连续作业、片子寿命稳定的,通常往高一级档走;普通碳钢下料、批量打磨这类成本敏感的活,A 级/B 级更常配。分档的意义是按工况付钱,不是所有片子都上同一档。
换档时别同时换号段和结合剂,否则寿命变化分不清是哪一项带来的。先把号段与设备参数固定,只改磨料档位试一轮。
五、试切该记哪四项
至少记:单刀进给或走刀速度、主轴负载、每片可切件数或切割长度、切口表面状态,再附来料批号。只看切割速度,容易把「切得快但一片切不了几件」误判成效率高。
批量供货时把检测数据随批存档。后续出现寿命波动,先比对粒度组成与化学成分记录,再排查设备与操作参数,通常比直接改配方更快定位。
更换片径或设备后,原号段也要重新试切。线速度、装夹刚性与进给方式变了,同一批料的表现可能完全不同,别把上一台设备的参数表直接搬过来用。
号段与分档为常规起点,实际按片径、设备与工件材料试切确认,指标随订单约定。
相关产品与栏目
常见问题
切片能用更细的号让切口更光吗?
要谨慎。细号容屑空间小、易堵塞发热,树脂体系尤其敏感。切口要求细时,先降进给、稳装夹,再考虑往细挪一号。
F46 的两批料手感不同,先查哪里?
先查粒度组成、细粉与粗端是否波动,以及检测方法是否一致,再比对来料批号与化学成分数据。号相同不代表分布完全相同。
高等级棕刚玉一定延长片子寿命吗?
不一定。片子寿命还受结合剂、硬度档、设备刚性与操作参数影响,按工况分档比一律用高一级经济。