磨具表面的铁斑从哪来:磁性物、磁选与验收
铁斑是结果,来源至少有三处:磨料自带的铁质与磁性物、设备与工装磨下来的铁、以及水与压缩空气带进来的锈污。三者的分布形态不一样,先按形态分类,再去查对应的环节,比一上来就换料有效。
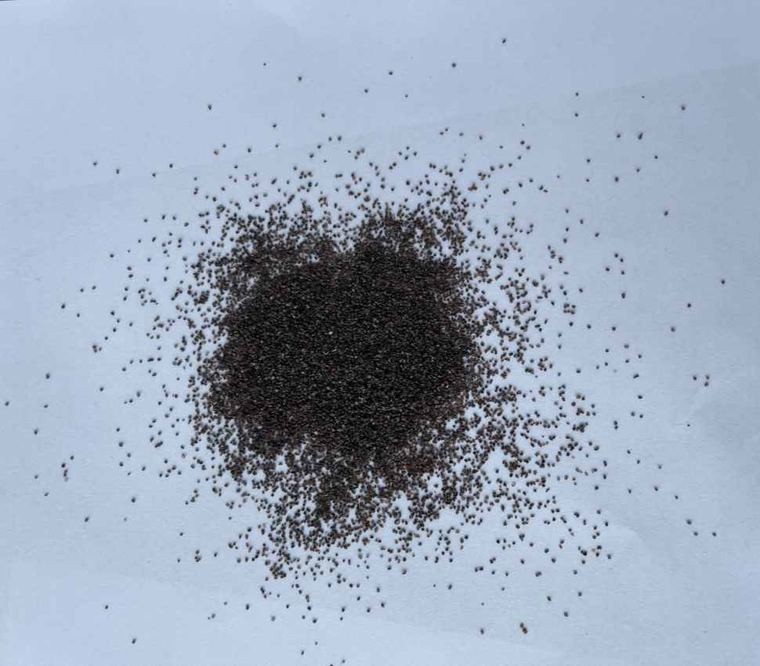
陶瓷结合剂砂轮要经高温烧成,铁质在烧成后容易被氧化成带色的点;浅色制品、白色油石、浅色涂层上更明显。同一批料做深色件看不出问题,换浅色件就暴露,这是这类投诉常见的出现方式。
一、先按斑点分布分三类
分散的细小点、数量多、位置随机,多与磨料带入的磁性物有关。成条带或顺着某一方向排列,更像设备与工装:混料机内衬、料仓、溜槽、筛网、模具表面磨下来的铁。局部聚集在一块,常见于干燥或输送环节的积水、锈水滴落。
这三类的处理方向完全不同:第一类要查来料与磁选,第二类要查设备与清洗,第三类要查水与气。分类错了,换几次料也解决不了。
判定时不用复杂手段:目视加放大镜看形态与边界,用酒精或丙酮擦一下看能否擦掉——擦得掉的多是表面锈污,擦不掉的更像嵌入或烧成后析出。这一步花十分钟,能省下后面几轮换料。
二、磨料里的铁质从哪来
棕刚玉在电弧炉里熔炼,出炉冷却后要破碎、球磨、磁选、筛分。破碎与球磨这两段是铁污染的主要入口:破碎机的锤头与衬板、球磨机的钢球与内衬,都会磨下铁。磨料越硬,这段磨损越明显。
磁选就是为这一段设的。科胜的产线配 12000V 磁选机,按号段过磁选,把可吸附的铁质与磁性物选出去(生产与配套有设备与工序的说明)。磁选的效果与料层厚度、流速、磁场强度都有关,不是过一遍就一劳永逸。
三、磁选做不到的那部分
细号段与微粉的比表面积大,细粉容易把细小的铁质包裹住,磁选时吸不出来;有些铁质以弱磁性或非磁性形态存在,磁选本身选不掉。这两点决定了微粉段的磁性物控制要靠前段的原料与破碎环节,而不是只靠末端磁选。
所以看检测单上的磁性物,不能只看有没有过磁选,还要看数值与前几批的趋势。单批合格、批次之间忽高忽低,同样会在成品上表现为斑点时有时无。
四、来料验收卡三项
第一项,磁性物限值:明确单位(ppm 或百分比)与检测方式,两样都写进协议,否则数字无法比较。第二项,化学成分里的 Fe₂O₃:这一项偏高时,磁性物往往也偏高,两项一起看更可靠。第三项,留样:每批留样并按批号保存,出现斑点时能追溯到具体批。
资质与检测里列了常规检测项与仪器,可以作为约定时的对照。检测方法与单位不写清,是这类争议最常见的起因。
五、工艺侧还有四处
混料与球磨:内衬与磨介的磨损会持续引入铁,尤其是新换衬板的前几批。料仓与溜槽:碳钢件在潮湿环境里生锈,粉料冲刷会把锈带进料。筛网与磁选机本体:筛网破损、磁棒吸附饱和未清理,都会让前段工作白做。干燥与输送:压缩空气带水带油、热风管道锈蚀,会在料上留下局部污点。
这四处不需要新增设备,靠点检与清洗就能控制。新建或检修后的前几批料,建议单独取样看一遍斑点情况,不要等成品出问题再回头。
六、出现铁斑的处理顺序
先确认分布形态,定到三类中的哪一类;再查同一批料做的其他制品,判断是共性还是偶发;然后核对本批与前几批的磁性物、Fe₂O₃ 数据;最后才动料或动设备。顺序反了,容易把偶发的设备问题归到磨料上,换一批料照旧出现。
跟客户沟通时,能给证据比给结论有用:同批留样的检测数据、斑点位置的照片、同一批料做的其他制品的对比结果,以及本批与前几批磁性物的趋势。四样齐了,责任落在哪一段基本看得清;缺一样,讨论就会绕回「是不是你们料的问题」。
磁性物限值与检测方式按合同约定;文中设备与工序为科胜产线实际情况,效率与去除率以现场实测为准。
相关产品
延伸阅读
常见问题
磁性物多少以下就不会有斑点?
没有通用阈值。斑点还与烧成温度、浅色程度、设备与清洗状态有关,约定的限值要结合自家工艺定,再看批次趋势。
过了磁选为什么还有铁?
细粉包裹与弱磁性形态选不掉,破碎与球磨环节引入的铁也可能在磁选后再次混入。末端磁选不是唯一一道。
铁斑出现在成品上,能退回磨料吗?
要看证据链。先核对斑点形态、同批其他制品、本批检测数据与留样,再谈责任;没有留样与批号对应,双方都很难查。