陶瓷与树脂结合剂怎么选:先定工序,再定磨料与号段
结论先说:结合剂决定磨粒被把持得多牢,也决定磨具能承受什么样的冲击与温度。磨料再合适,配错结合剂,砂轮一样会打滑、烧伤或者崩边。所以顺序是先看工序与设备,再定结合剂,最后才落磨料品种和号段;倒过来按料价选,试制往往要重来。
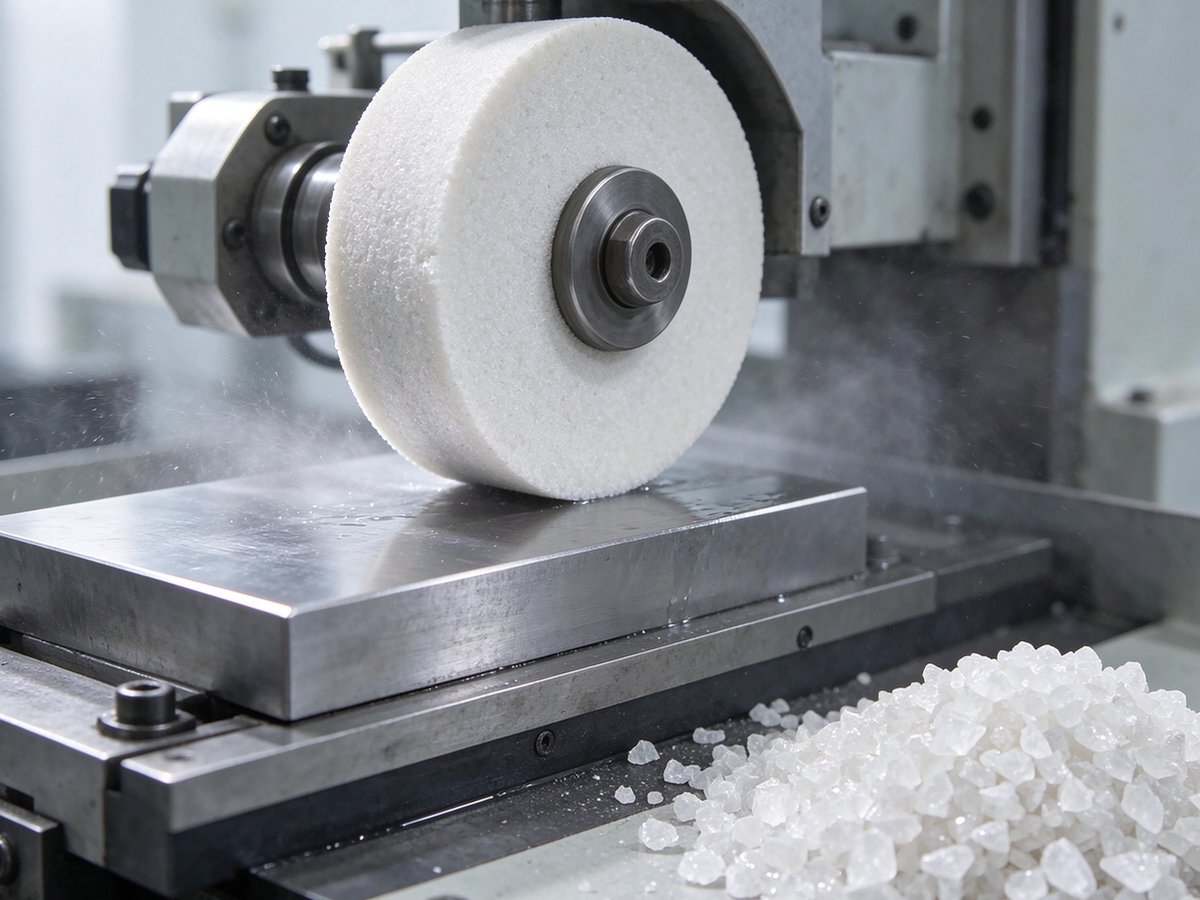
还有个容易混的点:磨具标注的「硬度」指结合剂把持磨粒的牢固程度,不是磨料本身的硬度。把持得紧,磨粒磨钝了也不掉;把持得松,磨粒还没充分发挥就被拔出来。这个定义先记住,后面几节才说得通。
陶瓷结合剂:刚性、耐热、保形
陶瓷结合剂烧成后形成刚性骨架,磨具形状保持得住,受磨削热影响小,适合尺寸和型面要求高的场合——外圆磨、平面精磨、成形磨削、螺纹与齿轮类修形,多从这类磨具里选。它的气孔结构也便于容屑与冷却液进入,精磨时表面比较容易做稳定。
代价是脆性:受到突然冲击或侧向力时,不像树脂那样能缓冲。设备刚性差、装夹不稳、工件有断续表面,就要先怀疑工况是否适合,而不是一味提高磨具硬度。陶瓷砂轮对修整也更敏感,修整不到位,型面误差会直接复制到工件上。
树脂结合剂:弹性、抗冲击、能做薄片
树脂结合剂有一定弹性,能吸收冲击,适合切割片、磨片、粗磨、去毛刺,以及高速手持或半自动设备上那种载荷波动大的活。薄片切割尤其依赖这层韧性:同样厚度的磨具,用刚性体系做,遇到侧向力更容易开裂。
相应地,它耐热性不如陶瓷,长时间高温会加速结合剂老化,型面保持也弱一些。要求长时间连续精磨、尺寸分散要小的工序,通常会回到陶瓷体系。这不是档次差别,是两类工况对「保形」和「抗冲击」的权重不同。
结合剂定了,磨料与号段才有依据
陶瓷体系做淬火钢、合金钢精磨,常用白刚玉砂,看中它硬度高、自锐性好、不容易把工件磨烧伤;号段多落在 F46-F120,按目标粗糙度往细走。树脂体系做碳钢粗磨与切割片,棕刚玉一级或 A 级更常见,韧性足、抗破碎,号段偏粗,F24-F60 一带起手。
但别把这套配法当固定答案。同样是树脂切割片,切不锈钢与切普通碳钢,对磨料脆性和铁质残留的要求就不一样;同样是陶瓷砂轮,工件材料变了,号段与磨具硬度也要跟着调。
换结合剂之后,哪几项要重算
磨具硬度档。结合剂体系变了,原来的硬度标号不能直接照搬,得重新找磨粒「该碎的时候碎」的那个点。粒度号段。刚性体系能撑住较细的号,弹性体系偏粗号更稳,换体系后原号段可能偏细、容易发热。修整周期。保形能力不同,两次修整之间能加工的件数得重新记。冷却与进给。耐热窗口不同,参数照旧会把热度推到结合剂承受不了的位置。
这四项里,磨具硬度常常比换磨料更有效。现场一发热就换更细、更脆的料,往往只是把问题往后推;先动硬度档、进给和冷却,多数情况就能回来。
修整工具与修整量也要一起复核。刚性砂轮与弹性砂轮对修整的响应不同,沿用原来的修整进给与次数,可能刚修完就偏钝,或者把砂面修得过开、留下明显修整纹,两者都会把试制结果带偏。
试制怎么比才分得清原因
做对比时,号段、磨料批次、设备参数先固定,只改结合剂一项。每组至少记四项:主轴负载或磨削力、两次修整之间的加工件数、单件磨具磨耗、工件表面粗糙度,有条件再补一项磨削比。只看「磨得快不快」,会把磨耗和修整停机这些不写在料价里的成本漏掉。
试制结果记得连同来料批号一起存档。同一配方后来出现波动,先比对批次数据与修整记录,比直接改配方省事。
两个常见误区
一是「结合剂越硬越耐用」。把持过紧会让磨钝的磨粒不脱落,摩擦热上来,工件反而先烧伤。二是「同一批料换个结合剂,表现应该差不多」。同一批白刚玉配软、硬两档结合剂,自锐速度可能差得很明显,这也是试制要单变量的原因。
以上号段与配法为常规起点,实际按设备刚性、工件材料与目标表面确认,试样后再定批量配比。
相关产品
延伸阅读
常见问题
陶瓷砂轮一定比树脂砂轮精密吗?
不一定。陶瓷保形与耐热占优,适合尺寸型面要求高的工序;但设备刚性、修整水平和砂轮硬度档同样决定结果,断续表面与强冲击场合树脂反而更稳。
换结合剂要不要连磨料一起换?
不必然。先把号段与来料批次固定,只改结合剂试一轮;确实出现发热或磨耗异常,再动磨料品种与硬度档,否则分不清是哪一项起作用。
磨具硬度说的就是磨料硬度吗?
不是。磨具硬度指结合剂把持磨粒的牢固程度,白刚玉、棕刚玉本身的硬度是另一回事,两者不要混着调。