科胜 › 绿碳化硅
绿碳化硅:砂轮、切割片与喷砂三处用
《绿碳化硅 技术参数表》PDF
化学成分保证值 / 物理与工艺指标 / 适用场景与用法 / 包装与随货文件
下载 PDF
化学成分保证值 / 物理与工艺指标 / 适用场景与用法 / 包装与随货文件
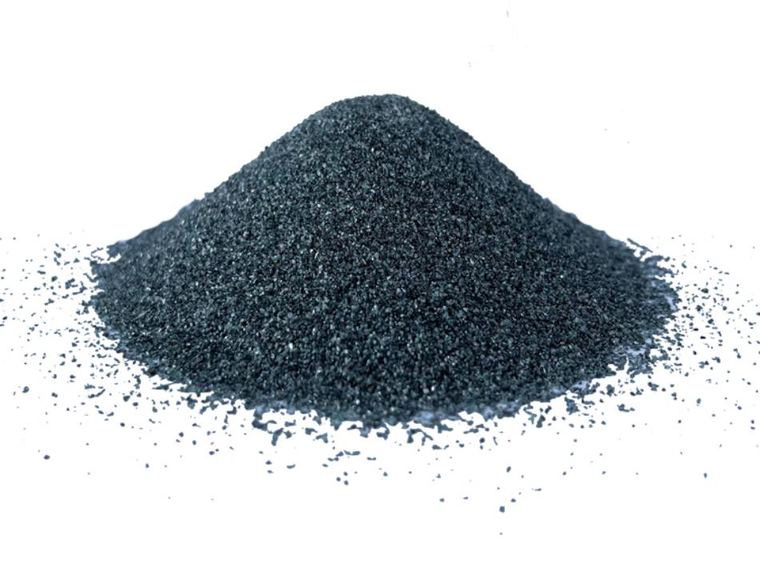
绿碳化硅在磨具厂有三个去处:树脂结合剂的切割片与磨片、陶瓷结合剂砂轮,以及需要不含铁的喷砂。三处对号段与杂质的要求不一样,选型前先确认用在哪。
基础参数
| 常用号段 | F16 / F24 / F30 / F36 / F46 / F60 / F80 / F100 / F120 / F150 / F180 / F220 | 段砂规格 | 0-1mm / 1-3mm / 3-5mm |
|---|---|---|---|
| SiC 含量 | ≥99.20%(F24–F90)/ ≥98.80%(F100–F150)/ ≥98.40%(F180–F220) | 莫氏硬度 | 9.4 |
| 颗粒形状 | 尖锐多棱形 | 包装 | 25 kg 复合袋 / 1000 kg 吨袋 |
表中为行业标准典型值;本公司实测值以批次检测单为准。
系列规格与形态
- 树脂结合剂切割片、磨片:F30-F60 兼顾切削力与寿命
- 陶瓷结合剂砂轮:F46-F120,按工件硬度定档
- 喷砂:不锈钢、铝合金件,不含铁、不返锈
- 耐火骨料与耐磨涂层:段砂按级配用
怎么选
绿碳化硅脆,做薄切割片时号段偏粗容易崩边、偏细则切不动。树脂片常用 F36-F60,具体看片厚与线速度;陶瓷结合剂还要考虑烧成温度与粒度的匹配,粒度细、烧成温度高,容易把棱角烧圆、切削力下降。
常见问题
- 绿碳化硅和白刚玉做砂轮有什么区别?
- 绿碳化硅更硬更脆,适合硬质合金、玻璃、铸铁等;白刚玉韧性好、自锐,适合钢件与通用磨削。
- 切割片崩边怎么调?
- 先看号段是否偏粗,再看树脂与填料比例、成型压力;单改号段不一定解决。
- 喷砂用绿碳化硅要选哪一号?
- 不锈钢与铝件常用 F24-F60;薄板件用细号并降气压,防变形。